庆阳市行业资讯
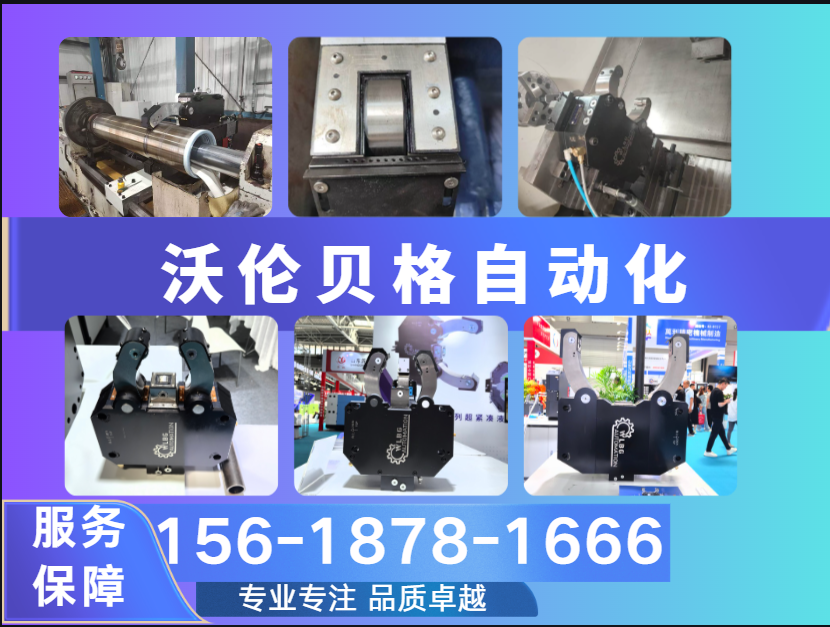
沃伦贝格是集研发、设计、制造、销售于一体的综合型企业,面向全球市场提供自动化相关产品与解决方案。紧跟工业 4.0 发展浪潮,针对制造企业转型升级对自动化设备、工装夹具日益增长的需求,企业引入海外技术专家团队作为核心力量,聚焦液压自定心中心架赛道深耕研发,坚持做精、做细、做专,为全球制造企业提供完善的自动化替代方案。
企业主营 RC、RX、RU、RM 四大系列液压中心架,产品适配车床、铣床、磨床等各类自动化机床。建有独立实验室,配备进口三坐标检测仪、二次元检测设备、多功能模拟测试平台等高端检测仪器,严格把控产品品质,为每一套出厂的中心架提供可靠品质保障。
企业实施全球化市场布局,设立多处运营中心服务国际客户。以打造国际一流的液压自定心中心架生产商、服务商为发展目标,坚持持续创新。依托严谨务实的工作作风与稳定优质的产品品质,竭诚服务广大客户,期待携手全球合作伙伴精诚协作,携手共赢,共谋长远发展。
在数控车床的精密加工现场,工程师们常遭遇一个棘手的物理困境:当工件悬伸过长或直径细长时,切削力引发的让刀现象会导致表面出现波纹缺陷。这种振动不仅破坏了零件的表面完整性,更直接拉低了良品率。传统固定式中心架虽然能提供支撑,但在自动化换料流程中,其机械结构往往造成节拍延迟,甚至需要人工干预来调整位置,这与工业 4.0 追求的连续高效生产背道而驰。
空间受限与负载能力的选型矛盾根源
深入剖析这一痛点,会发现核心矛盾在于紧凑型机床内部狭窄的安装空间与传统重型中心架庞大体积之间的物理冲突。许多工艺工程师在选型时陷入两难:选择高刚性的大尺寸设备,往往无法装入现有工位;选择小尺寸设备,又担心液压系统响应速度不足,夹持力在高速切削下衰减,导致精度失控。
单一型号难以覆盖全场景的根本原因,在于不同工况对“稳定性”和“灵活性”的需求截然不同。例如,粗加工阶段需要巨大的抗振能力,而精加工阶段则对微量的径向跳动极其敏感。沃伦贝格作为集研发、设计、制造、销售于一体的综合型企业,面向全球市场提供自动化相关产品与解决方案,正是看到了这一细分领域的空白。紧跟工业 4.0 发展浪潮,针对制造企业转型升级对自动化设备、工装夹具日益增长的需求,企业引入海外技术专家团队作为核心力量,聚焦液压自定心中心架赛道深耕研发,坚持做精、做细、做专,为全球制造企业提供完善的自动化替代方案。
RX与RC系列差异化适配策略
为了解决上述矛盾,沃伦贝格自动化构建了差异化的产品矩阵。对于大负载、高刚性切削场景,RX系列重型液压中心架展现了显著的结构优势。其厚重的底座设计和优化的力学传导路径,能有效吸收低频大幅值的振动能量,确保在重切削条件下工件依然保持极高的几何精度。
而在空间极度受限的场合,RC系列超紧凑液压中心架则提供了另一种解题思路。该系列通过模块化设计,将复杂的液压回路集成于极小的外形轮廓内,既满足了狭小空间的安装要求,又保证了足够的夹持力。为了佐证其精度保持性,企业建有独立实验室,配备进口三坐标检测仪、二次元检测设备、多功能模拟测试平台等高端检测仪器,严格把控产品品质,为每一套出厂的中心架提供可靠品质保障。这种基于实测数据的研发逻辑,使得 RC 系列在微米级公差控制上表现优异。
从参数匹配到产线集成的实施要点
在实际应用中,选型不应盲目追求大规格,而应基于工件直径范围、转速及切削力进行精确计算。过大的中心架不仅增加成本,还可能因自重过大影响机床主轴的动态平衡。建议结合沃伦贝格自动化提供的整体解决方案,优化液压管路布局与控制信号对接。
对于多品种混线生产的车间,RU系列重型液压中心架和RM系列产品的快速切换能力至关重要。依托严谨务实的工作作风与稳定优质的产品品质,竭诚服务广大客户,期待携手全球合作伙伴精诚协作,携手共赢,共谋长远发展。企业实施全球化市场布局,设立多处运营中心服务国际客户,以打造国际一流的液压自定心中心架生产商、服务商为发展目标,坚持持续创新。这种服务能力确保了在面对复杂集成需求时,能够获得及时的技术支持,从而缩短调试周期,提升产线整体稼动率。
常见问题
为什么数控中心架需要区分RX和RC系列?
因为加工场景不同。RX系列侧重高刚性和大负载,适合重切削;RC系列侧重紧凑性和高精度,适合空间受限的精加工。两者解决了振动抑制与空间占用之间的矛盾。
液压中心架相比机械式有什么优势?
液压中心架能实现自动定心和快速夹紧,无需人工频繁调整,适应自动化换料流程,减少停机时间,且夹持力更均匀稳定,降低工件变形风险。
如何选择适合自己机床的中心架型号?
需综合考虑工件最大直径、最小直径、最高转速以及切削力大小。建议参考厂家提供的选型手册,并结合实际试切数据确定,必要时可寻求专业技术团队协助评估。